Friktionssvetsning skapar en starkare och mer hållbar fog genom sammanfogning i fast tillstånd. Traditionell svetsning använder tillsatsmaterial och kan introducera svagheter. Ditt val mellan dessa metoder påverkar styrka, hållbarhet, kostnad och prestanda.
En friktionssvetsad bandrulle sammanfogar axeln och kroppen utan att smälta metallen. Denna process ger en pålitlig och konsekvent svets. Traditionell svetsning förlitar sig på tillsatstråd och operatörens skicklighet, vilket kan variera.
Vilken metod är bäst för din specifika applikation? Svaret beror på dina belastningskrav, budget och långsiktiga mål. Industrier med tung utrustning väljer i allt högre grad friktionssvetsning för kritiska komponenter. Traditionell svetsning fungerar fortfarande bra för mindre krävande uppgifter.
Friktionssvetsning sammanfogar delar till bandrullar utan att smälta metall. Denna process skapar en starkare fog.
Traditionell svetsning använder tillsatstråd. Denna metod förlitar sig på operatörens skicklighet. Den kan skapa svaga punkter i fogen.
Friktionssvetsning ger en enhetlig fog. Denna fog motstår utmattning, stötar och slitage. Din bandrulle håller längre.
Välj friktionssvetsning för tunga arbeten. Välj traditionell svetsning för lättare uppgifter. Anpassa metoden efter dina behov.
Friktionssvetsning sparar pengar över tid. Färre fel minskar driftstopp och ersättningskostnader. Detta långsiktiga värde överväger ett lägre inköpspris.
En friktionssvetsad bandrulle är en komponent där axeln och rullkroppen sammanfogas genom en process i fast tillstånd. Denna metod smälter inte metallen. Istället använder den mekanisk friktion för att generera värme och smida en fog mellan de två delarna.
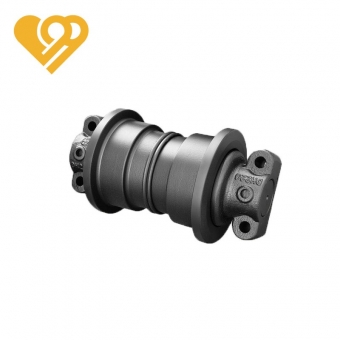
Du börjar med en rullkropp och en axel. Den ena delen roterar med hög hastighet medan den andra står stilla. De två ytorna pressas samman under kraft. Denna kontakt skapar friktion, och friktion skapar värme. Värmen mjukar upp metallen vid gränssnittet, men den når aldrig smältpunkten. När materialet når rätt temperatur stoppas rotationen. De två delarna smids samman under tryck. Resultatet är ett enda, kontinuerligt stycke metall.
Yintai använder friktionssvetsning för bandrullar vid sidan av traditionell svetsning. Fabriken kör automatiska bearbetningscenter från Germany KUKA och svetsrobotar från Japan Panasonic. Dessa maskiner kontrollerar rotationshastighet, tryck och timing med hög precision. Friktionssvetsning förbrukar också mindre råmaterial än traditionell svetsning. Du behöver inte tillsatstråd eller flussmedel. Detta minskar spill och sänker materialkostnaderna över tid.
Processen i fast tillstånd skapar en fog utan tillsatsmaterial. Ingen främmande metall kommer in i fogen. Fogen bildas direkt mellan basmetallerna. Detta skapar en fog som matchar eller överträffar styrkan hos grundmaterialet. Du får en kraftig bandrulle som motstår utmattning och slag.
Traditionell svetsning smälter basmetallen och tillsätter tillsatstråd. Detta skapar en värmepåverkad zon. Den zonen kan bli spröd eller utveckla porositet. En friktionssvetsad bandrulle undviker dessa problem. Fogen har en fin kornstruktur. Denna struktur motstår sprickbildning under upprepade belastningar. Fogen hanterar också spänningar bättre än en smältsvets. För en grävmaskinsbandrulle som utsätts för konstanta stötar och vibrationer spelar denna skillnad roll. Delen håller längre och går sönder mer sällan.
Traditionell svetsning sammanfogar metalldelar genom att smälta ihop dem med värme. Du tillsätter ett tillsatsmaterial för att fylla gapet mellan komponenterna. Tillsatstråden smälter in i fogen och skapar en fog när den svalnar. MIG-svetsning är ett vanligt exempel på detta tillvägagångssätt. Du matar en kontinuerlig trådelektrod genom en svetspistol. Tråden smälter och avsätts i fogen. Denna metod fungerar bra för många tillverkningsuppgifter.
En svetsad bandrulle tillverkad på detta sätt förlitar sig på tillsatsmetallen för att hålla ihop axeln och kroppen. Processen kräver noggrann kontroll av värme, hastighet och trådmatningshastighet. En erfaren operatör kan ge bra resultat. Resultatet varierar dock beroende på mänsklig skicklighet och uppmärksamhet.
Tillsatsmaterialet introducerar en annan legering i fogen. Detta skapar en övergångszon mellan basmetallen och svetsgodset. Den zonen kanske inte matchar styrkan hos det omgivande stålet. Under upprepade belastningar kan fogen utveckla sprickor eller porositet. En kraftig bandrulle utsätts för konstanta stötar och vibrationer på arbetsplatsen. Dessa förhållanden testar varje svets.
Fogkvaliteten beror också på operatören. Två svetsare kan följa samma procedur och ge olika resultat. Trötthet, distraktion och teknik påverkar alla den slutgiltiga svetsen. En friktionssvetsad bandrulle undviker denna variabilitet. Processen i fast tillstånd kontrollerar varje parameter via maskin. Du får konsekvent fogkvalitet över varje bandrullemontering.
För en grävmaskinsbandrulle som arbetar under krävande förhållanden spelar denna konsekvens roll. En underrulle med en inkonsekvent svets kan gå sönder tidigt. Det felet kostar dig driftstopp och ersättningskostnader. Traditionell svetsning kan fungera för lättare applikationer. Men den operatörsberoende naturen hos processen introducerar en risk du inte kan ignorera.
En friktionssvetsad bandrulle levererar en fog som smältsvetsning inte kan matcha. Processen i fast tillstånd smider ihop axeln och kroppen på molekylär nivå. Inget tillsatsmetall sitter mellan de två delarna. Ingen värmepåverkad zon försvagar det omgivande stålet. Du får en fog som presterar som ett enda kontinuerligt stycke metall.
Denna fogintegritet lönar sig under upprepad belastning. En kraftig bandrulle utsätts för konstanta stötar, vibrationer och belastningsförändringar på arbetsplatsen. Varje stöt, sväng och belastningsförskjutning skickar spänningsvågor genom komponenten. En smältsvets med tillsatsmaterial kan utveckla sprickor i övergångszonen över tid. Dessa sprickor växer med varje cykel. Till slut går fogen sönder.
En friktionssvetsad bandrulle motstår denna utmattning bättre. Den fina kornstrukturen vid fogen hanterar spänningar jämnare. Fogen förlitar sig inte på en annan legering för att hålla ihop delarna. Istället smälter basmetallerna samman direkt. Denna direkta fog fördelar spänningen över hela fogområdet. Du får en bandrullemontering som överlever långt fler belastningscykler innan den visar några tecken på svaghet.
Konventionella svetsmetoder skapar en fog som bara är så stark som tillsatstråden och operatörens skicklighet. En friktionssvetsad bandrulle skapar en fog som är starkare och mer pålitlig än grundmaterialet självt. Den pålitligheten översätts direkt till färre fel och mindre driftstopp för din utrustning.
Slitagemotstånd skiljer friktionssvetsning från traditionella metoder på ett betydande sätt. En friktionssvetsad bandrulle håller längre under samma driftsförhållanden. Fogen i fast tillstånd skapar en enhetlig hårdhet över hela fogen. Det finns ingen mjuk övergångszon som slits snabbare än den omgivande metallen. Denna enhetlighet innebär att hela komponenten slits i en konsekvent takt.
En svetsad bandrulle tillverkad med smältmetoder visar ofta ojämnt slitage. Tillsatsmaterialet kan vara hårdare eller mjukare än basmetallen. Den värmepåverkade zonen kan förlora en del av sina ursprungliga egenskaper. Dessa skillnader skapar svaga punkter. Dessa svaga punkter blir de första områdena som går sönder. Du kan se sprickbildning, avflagning eller separation vid svetslinjen.
En bandrulle för grävmaskin arbetar i lera, sten och skräp. Slipande material nöter mot varje yta. En underrulle måste bibehålla sin form och styrka under tusentals timmars användning. Friktionssvetsning ger dig en komponent som tål denna påfrestning. Fogen bryts inte ned snabbare än resten av rullen. Du byter ut delar mer sällan. Din maskin förblir i drift längre.
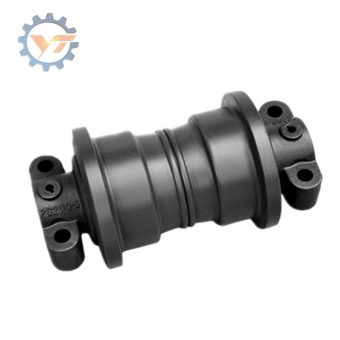
Felfrekvenser berättar samma historia. En friktionssvetsad bandrulle går sönder mer sällan än en traditionellt svetsad. Den konsekventa fogkvaliteten eliminerar den variabilitet som uppstår vid manuell svetsning. Varje rulle som lämnar produktionslinjen uppfyller samma höga standard. Du kan planera ditt underhållsschema med tillförsikt. Du undviker de överraskande haverier som kostar dig tid och pengar.
Bevisen är tydliga. Friktionssvetsning producerar en bandrulle som är starkare, mer slitstark och mer pålitlig under hela sin livslängd. För alla tunga applikationer påverkar denna skillnad i hållbarhet direkt ditt resultat.
Den friktionssvetsade bandrullen förbrukar mindre råmaterial än en svetsad bandrulle. Du slipper tillsatsmaterial, flussmedel och skyddsgas. Du använder endast de två ståldelar som bildar den färdiga komponenten. Friktionsprocessen slösar nästan ingenting. Den producerar ingen slagg eller svetsstänk. Du betalar inte för förbrukningsvaror som aldrig hamnar i komponenten. Dessa besparingar syns i varje batch. Du minskar också energikostnaderna. Friktionsprocessen använder mekanisk rörelse istället för en ljusbåge. Den rörelsen skapar värme endast där delarna möts.
Du undviker också kostnader för kvalificerad arbetskraft. En maskin styr rotation, tryck och timing. Operatören laddar delarna och startar cykeln. Varje bandrullmontering matchar den föregående. Manuell MIG-svetsning beror på svetsarens händer. Två olika svetsare kan göra två olika fogar. Dessa skillnader leder till inspektionsfel och omarbetning. Du betalar dubbelt när det händer.
Friktionssvetsutrustning kostar mer initialt. Den siffran ser stor ut till en början. Sprid ut den över tusentals delar, så blir den liten. Ju längre du kör, desto lägre blir din kostnad per del. En kraftig bandrulle får sin verkliga fördel från livslängden. En fog som går sönder ute i fält kostar många gånger sitt inköpspris. Du betalar för reparationer, förlorad produktion och driftstopp. Friktionssvetsning eliminerar den risken.
Döm inte enbart efter prislappen. Den billigaste svetsade bandrullen blir dyr efter ett tidigt haveri. Friktionsprocessen ger fler cykler för pengarna. Det långsiktiga värdet slår alla initiala besparingar.
En bandrulle för grävmaskin bär hela maskinens vikt. Den rullar genom stenar, lera och skräp. En underrulle sitter närmare marken och tar den värsta påfrestningen. Varje stöt skickar en chock genom fogen. Komponenten måste överleva miljontals lastcykler.
Konstruktionen av en friktionssvetsad bandrulle börjar med två rena stålytor. Ytorna roterar mot varandra under tryck. Värme mjukar upp metallen utan att smälta den. De två delarna smids samman till en. Inget tillsatsmaterial finns i fogen. Ingen svag övergångszon avbryter strukturen. Axeln och rullkroppen blir en sammanhängande del. Den sömlösa strukturen motstår stötar bättre än en fusionssvets. Tunga laster gör att fogen beter sig som grundmaterialet.
Solid-state-processen begränsar också den värmepåverkade zonen. Basmetallen behåller sin styrka. Du får en kraftig bandrulle med enhetlig hårdhet över hela bindningen. Slitaget sker jämnt. Rullen behåller sin form och håller bandkedjan i linje. Felinriktning skulle påskynda slitaget på varje undervagnsdel. Du undviker hela den kedjan av fel.
Utmattningshållfasthet avgör hur länge delen håller. Friktionssvetsning skapar en finkornig struktur vid bindningen. Sprickor har svårt att starta och växa. Din bandrullmontering tål konstant chock och vibration. Du kan köra maskinen med full kapacitet utan att oroa dig för svetsen.
Denna tillförlitlighet förändrar underhållsplaneringen. Du inspekterar för slitage, inte för dolda sprickor. Du schemalägger byten baserat på mätningar, inte misstankar. Operatörer inom gruvdrift och schaktning litar på denna prestanda. De väljer friktionssvetsning för de mest krävande jobben.
Gruvdrift, konstruktion och schaktning kräver högsta tillförlitlighet från undervagnsdelar. Dessa branscher kör grävmaskinens bandrullar genom slipande jord, tung sten och konstanta chocklaster. En friktionssvetsad bandrulle utmärker sig under dessa förhållanden. Solid-state-bindningen hanterar extrem stress utan att spricka eller separera. Du får konsekvent prestanda över varje del i din flotta.
Yintai betjänar dessa krävande sektorer med delar som är kompatibla med stora märken som Caterpillar, Komatsu, Hitachi, Daewoo och Volvo. Företaget tillför över 35 års ingenjörsexpertis till varje kraftig bandrulle det producerar. ISO9001-certifiering bekräftar att kvalitetsledningssystem uppfyller internationella standarder. Fem patent på reservdelar för grävmaskiner och bulldozers visar ett engagemang för innovation. Dessa meriter spelar roll när du behöver pålitliga komponenter för kritisk utrustning.
Traditionell svetsning fungerar fortfarande för lättare applikationer. En underrulle på en liten maskin kanske aldrig möter de extrema lasterna hos en gruvgrävmaskin. Budgetbegränsningar kan också gynna traditionella metoder för icke-kritiska komponenter. Du bör matcha svetsmetoden med de faktiska kraven i din applikation.
Yintai samarbetar med kända stålverk som Fujian Sangang Group, Xinyu Iron and Steel Group, Hangzhou Iron & Steel och Baogang Group. Dessa partnerskap säkerställer att endast de finaste råmaterialen ingår i varje bandrullmontering. Oavsett om du väljer friktionssvetsning eller traditionella metoder förblir stålkvaliteten konsekvent. Denna kontroll över råmaterial ger dig förtroende för slutprodukten.
Utvärdera dina lastkrav, driftsmiljö och underhållsmål. Friktionssvetsning ger överlägsen hållbarhet för krävande förhållanden. Traditionell svetsning erbjuder ett praktiskt alternativ för mindre krävande uppgifter. Yintai tillhandahåller båda metoderna för att möta dina specifika behov.
Att välja mellan de två metoderna beror på dina driftsförhållanden. En friktionssvetsad bandrulle ger överlägsen styrka och hållbarhet för krävande jobb. Traditionell svetsning kan erbjuda lägre initiala kostnader för lättare applikationer. Överväg dina lastkrav, driftsmiljö och underhållsbudget. De initiala besparingarna med traditionell svetsning försvinner snabbt när haverier orsakar driftstopp. Tunga industrier fortsätter att anta friktionssvetsning för kritiska komponenter. Solid-state-bindningen blir standarden för tillförlitlighet i takt med att utrustningskraven växer. Matcha metoden med dina specifika behov. Välj friktionssvetsning när din grävmaskins bandrulle måste överleva krävande laster. Välj traditionell svetsning för mindre krävande applikationer.
En friktionssvetsad bandrulle kräver dyrare utrustning initialt än en svetsad bandrulle. Du sparar på tillsatsmaterial, flussmedel och omarbetning. Friktionsdelen håller längre och går sönder mer sällan. Lägre långsiktiga kostnader kompenserar för den initiala investeringen.
Friktionssvetsning smider samman axeln och kroppen på molekylär nivå. Inget tillsatsmaterial finns mellan delarna. Ingen värmepåverkad zon försvagar stålet. Fogen matchar grundmaterialets styrka. Din kraftiga bandrulle fungerar som ett enda stycke metall.
Solid-state-bindningen skapar en fog utan tillsatsmaterial eller en försvagad värmepåverkad zon. Denna fog motstår utmattning och förblir konsekvent under stötbelastningar. Din grävmaskins bandrulle behåller sin form och slits jämnt över bindningen. Färre sprickor innebär färre fel och mindre stilleståndstid.
En underrulle sitter närmast marken och utsätts för det värsta slitaget. Friktionssvetsning producerar en sömlös bandrulleenhet utan svaga punkter. Den sömlösa strukturen hanterar stötar bättre än svetsning med smälta. Välj friktionssvetsning för underrullar som utsätts för konstanta stötar.
få senaste företagsnyheter
Xiamen Yintai Machinery Co., Ltd


 ipv6-nätverk stöds
 försäljningsstöd 8613696958576
 e-post : binochen@yintparts.com