När köpare väljer en underrulle till grävmaskin jämför de ofta material, värmebehandling och hårdhetsspecifikationer. En viktig detalj förbises dock ibland: skillnaden mellan ythårdhet och kärnhårdhet. Dessa två egenskaper påverkar olika aspekter av rullens prestanda, och att endast kontrollera ett hårdhetsvärde ger kanske inte en fullständig bild av produktkvaliteten.
Ythårdheten avgör främst hur väl rullen motstår slitage vid kontaktytan, medan kärnhårdheten relaterar till materialets mekaniska egenskaper under den härdade ytan. En pålitlig underrulle behöver en lämplig kombination av båda. Om ytan är för mjuk kan den slitas ut snabbt. Om det härdade skiktet eller det interna materialet är olämpligt kan rullen bli mer sårbar för sprickbildning, deformation eller förtida fel vid tunga belastningar.
För ägare av grävmaskiner och schaktmaskiner, utrustningsdistributörer och köpare av undervagnsdelar gör en förståelse av denna skillnad det enklare att utvärdera värmebehandlade rullar och ställa de rätta tekniska frågorna till tillverkarna.
Ythårdhet avser det yttre materialets motståndskraft mot intryckning, repor och lokal deformation. På en underrulle är den yttre löpbanan i upprepad kontakt med bandkedjan eller bandlänkarna. Under drift utsätts detta område för kontinuerligt tryck, friktion och abrasivt slitage.
Eftersom rullen stöder maskinens vikt och roterar när bandet rör sig behöver dess externa kontaktyta tillräcklig hårdhet för att motstå materialförlust. Om ytan inte är ordentligt härdad kan rullen utveckla slitagespår, ojämna kontaktmönster eller en överdriven minskning av diametern över tid.
Värmebehandling används ofta för att förbättra slitagematerialets hårdhet. Beroende på material, komponentdesign och tillverkningsprocess kan behandlingen skapa ett härdat ytskikt samtidigt som det djupare materialet lämnas med andra mekaniska egenskaper.
Till exempel tillverkar Yintparts olika typer av underrullar för grävmaskiner och schaktmaskiner, med värmebehandling och bearbetningsprocesser som används i produktionen. De specifika hårdhetskraven bör matchas mot rullens design, material och avsedda driftsförhållanden.

Tillverkningsprocessen är viktig eftersom ythårdheten inte enbart avgörs av materialvalet. Värmetemperatur, hålltid, kylförhållanden och efterföljande anlöpning kan alla påverka rullens slutgiltiga egenskaper.
Kärnhårdhet avser hårdheten hos materialet inuti rullen, nedanför den yttre härdade zonen. Den representerar tillståndet hos det djupare materialet snarare än den exponerade slitageytan.
Kärnan spelar en viktig roll för att stödja det externa härdade skiktet. Under grävning utsätts en underrulle för maskinens vikt, upprepad belastning, vibrationer och stötar från ojämn mark. Det interna materialet måste ha lämpliga mekaniska egenskaper för att motstå dessa krafter.
Om kärnan är för mjuk för tillämpningen kanske rullen inte ger tillräckligt stöd vid tunga belastningar. Om det interna materialet blir för hårt eller sprött på grund av olämplig värmebehandling kan dess förmåga att motstå stötar minska.
Detta är anledningen till att en underrulle inte bör utvärderas enbart genom att fråga om den har hög hårdhet. Köpare bör också överväga om det interna materialet har den styrka och sega egenskap som krävs för maskinens arbetsförhållanden.

Rullhöljet, axeln, bussningarna, tätningarna och andra interna komponenter fungerar tillsammans som en enhet. Höljets hårdhet är bara en del av de övergripande prestandakraven.
Den huvudsakliga skillnaden är deras placering och funktion. Ythårdheten fokuserar på motstånd mot slitage vid kontaktytan, medan kärnhårdheten relaterar till egenskaperna hos materialet under det området.
| Jämförelse | Ythårdhet | Kärnhårdhet |
|---|---|---|
| Mätyta | Yttre slitagesyta | Material under det härdade skiktet |
| Huvudfunktion | Motstår ytslitage och intryckning | Stöder komponenten under belastning |
| Prestandafråga | Slitage, repor och yta deformation | Intern styrka, seghet och strukturellt stöd |
| Kvalitetsaspekt | Hårdhetsnivå och härdat skiktdjup | Lämplig hårdhet och mekaniska egenskaper |
| Typiskt inspektionsfokus | Mätningar på angivna ytpositioner | Mätningar på ett förberett tvärsnitt eller kärnområde |
För en underrulle som arbetar under tunga belastningar bör ingen av egenskaperna beaktas separat. Ytan behöver tillräcklig slitstyrka, medan det interna materialet måste ge lämpligt stöd och motstånd mot skador.
Ythårdhet och kärnhårdhet berättar inte hela historien. En annan viktig faktor är det härdade skiktdjupet, som beskriver hur långt den härdade zonen sträcker sig från ytan in i materialet.
Tänk dig två bärrullar med liknande ythårdhetsvärden. Den ena har ett tillräckligt djupt härdat skikt, medan den andra bara har en tunn härdad yta. Deras initiala ytmätningar kan se likadana ut, men deras slitagemässiga prestanda kan skilja sig åt när det yttre materialet gradvis slits bort.
Om det härdade skiktet är för grunt för applikationen kan slitbanan förlora sina härdade egenskaper relativt snabbt. När slitaget når det mjukare materialet under kan rullen få en snabbare förändring av slitagetakten.
Ett djupare härdat skikt är dock inte automatiskt bättre i alla situationer. Lämpligt djup beror på rullens dimensioner, stålkvalitet, värmebehandlingsmetod, konstruktion och driftskrav.
När man utvärderar en CAT bottom track roller, till exempel, bör köpare fråga tillverkaren om det specificerade hårdhetsintervallet, testplatsen och om det härdade skiktets djup ingår i inspektionskraven.
Dessa detaljer är mer användbara än att jämföra ett enskilt hårdhetstal utan att veta hur eller var det mättes.
Värmebehandling förändrar stålets inre struktur och hjälper tillverkare att uppnå den erforderliga kombinationen av hårdhet, styrka och sega egenskaper. För bärrullar är härdning och anlöpning vanligt förekommande processer.
Under härdning värms stålets upp till en angiven temperatur och kyls sedan ned under kontrollerade förhållanden. Denna process kan öka hårdheten, men de resulterande egenskaperna beror på stålets sammansättning, komponentens dimensioner, uppvärmningsförhållanden och kylmetod.
Anlöpning används sedan för att minska överdriven sprödhet och justera de mekaniska egenskaperna efter härdning. Slutresultatet bör uppfylla kraven för den specifika komponenten snarare än att helt enkelt maximera hårdheten.
Vissa rullkonstruktioner kan också använda lokal härdning eller induktionshärdning för att stärka slitageytan samtidigt som andra egenskaper behålls i det djupare materialet. Lämplig process beror på produktstrukturen och tekniska krav.
Yintparts använder härdnings- och anlöpningsprocesser vid tillverkning av sina undervagnsdelar. Dess sortiment av bärrullar belyser också vikten av värmebehandling och bearbetning för slitstyrka och produktprestanda.
För köpare är nyckelpunkten att bekräfta att värmebehandlingsprocessen är lämplig för den specifika rullmodellen. En enbart processbeskrivning ersätter inte mätbara inspektionsresultat.
Tillverkare kan använda olika hårdhetstestadmetoder beroende på material, komponentgeometri och inspektionssyfte. Rockwell, Brinell och Vickers är vanliga hårdhetstestadmetoder, men deras avläsningar använder olika skalor och bör inte jämföras direkt utan en lämplig omvandling.
För bärrullar kan en kvalitetskontrollplan inkludera följande kontroller:
Det är också viktigt att överväga testplatsen. En avläsning som tas från en krökt, ojämn eller olämplig yta kanske inte representerar materialets hårdhet på ett korrekt sätt. Testmetod, ytpreparation, utrustningskalibrering och mätpositioner påverkar alla resultatets tillförlitlighet.
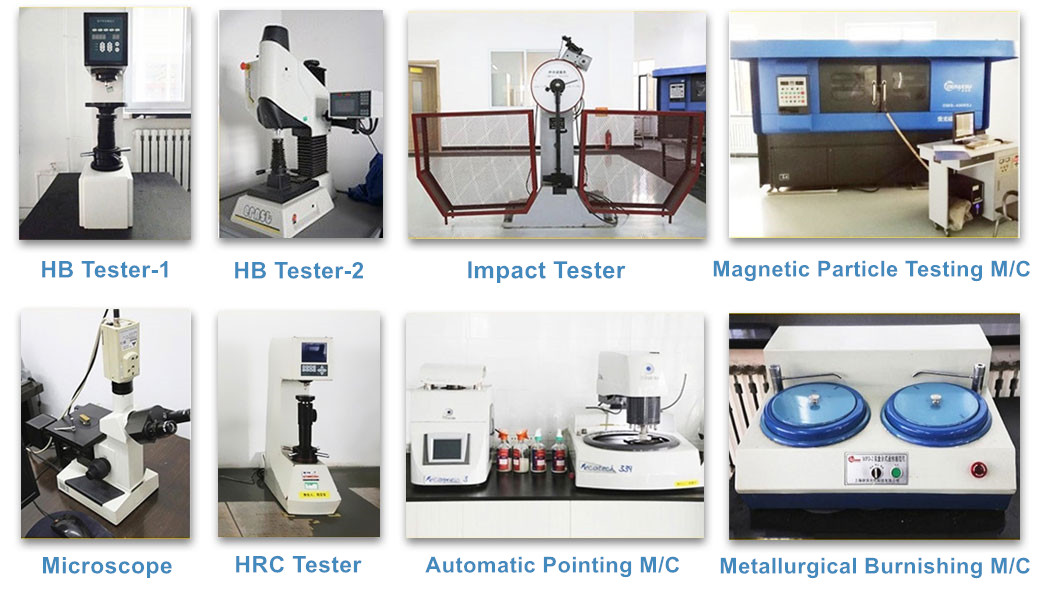
För en mer fullständig bedömning bör hårdhetsavläsningar ses tillsammans med materialcertifikat, värmebehandlingsprotokoll, dimensionskontroll och andra tester som krävs enligt produktspecifikationen.
Felaktig hårdhet kan påverka bärrollerns prestanda på olika sätt. Det faktiska skadefallet beror på material, värmebehandling, rollerdesign, smörjning, maskinbelastning och arbetsmiljö.
Om ythårdheten är för låg: Rollern kan slitas ut snabbare vid upprepad kontakt med bandkedjan. Detta kan leda till överdrivet slitage, ojämna löpbanor och kortare bytesintervall.
Om det härdade skiktet är för grundt: Rollern kan initialt uppvisa acceptabel ythårdhet, men slitbaneområdet kan förlora sina härdade egenskaper när material avlägsnas under drift.
Om kärnan är för mjuk: Det inre materialet kanske inte ger tillräckligt stöd för det yttre skiktet under avsedda belastningar. Beroende på design och arbetsförhållanden kan deformation eller andra skador uppstå.
Om materialet är alltför hårt eller sprött: Komponenten kan bli mer mottaglig för sprickbildning eller slagskador. Hög hårdhet enbart garanterar inte god seghet eller lång livslängd.
Av denna anledning bör köpare undvika att välja bärrollers enbart baserat på det högsta annonserade HRC-värdet. En balanserad värmebehandlingsspecifikation är mer meningsfull än en isolerad hårdhetssiffra.
När distributörer och utrustningsägare söker efter ersättningsbärrullar bör de begära tydlig teknisk information i stället för att enbart förlita sig på allmänna beskrivningar som hög hårdhet eller slitstarkt stål.
Innan du lägger en beställning kan du överväga att ställa följande frågor till leverantören:
Det är också viktigt att bekräfta maskinmärke, modell, artikelnummer, rullmått och flänskonfiguration. Även en väl värmebehandlad rulle kanske inte fungerar korrekt om dess mått eller installationsspecifikationer inte matchar maskinen.
Yintparts tillverkar undervagnsdelar för grävmaskiner och schaktmaskiner, inklusive olika bärrullsmodeller. Köpare kan tillhandahålla sin maskininformation och sina tekniska krav när de begär en offert, vilket gör det enklare att bekräfta produktkompatibilitet och relevanta kvalitetsspecifikationer.
Vad är den huvudsakliga skillnaden mellan ythårdhet och kärnhårdhet i en bärrulle?
Ythårdhet mäter motståndskraften hos det yttre slitytan mot intryckning och slitage. Kärnhårdhet avser hårdheten hos materialet djupare in i rullen. Ythårdheten hjälper till att skydda kontaktarean, medan kärnan ger internt stöd och bidrar till komponentens övergripande mekaniska egenskaper.
Är högre ythårdhet alltid bättre för en grävmaskinsbärrulle?
Nej. Högre ythårdhet innebär inte automatiskt längre livslängd. Rullen behöver också lämplig seghet, kärnegenskaper och härdat skiktdjup. Överdriven eller olämplig hårdhet kan öka sprödheten och risken för sprickbildning vid stötar.
Varför är det härdade skiktdjupet viktigt för bärrullar?
Det härdade skiktdjupet anger hur långt den härdade zonen sträcker sig under ytan. Om det härdade skiktet är för grunt för applikationen kan slitytan förlora sina härdade egenskaper i takt med att rullen slts ner. Det erforderliga djupet bör följa produktdesignen och den tekniska specifikationen.
Hur testar tillverkare kärnhårdheten hos en bärrulle?
Kärnhårdhet mäts i allmänhet på ett korrekt förberett tvärsnitt av komponenten. Beroende på material- och inspektionskrav kan tillverkare använda Rockwell-, Brinell- eller Vickers-testmetoder. Den valda metoden måste vara lämplig för testområdet och materialskicket.
Vilken hårdhetsinformation bör köpare begära från en bärrulleleverantör?
Köpare bör efterfråga det angivna ythårdhetsintervallet, krav på kärnhårdhet där så är tillämpligt, det härdade skiktdjupet, testmetod, mätplatser och relevanta inspektionsprotokoll. Dessa detaljer hjälper köpare att bedöma värmebehandlingskvaliteten mer exakt än ett enda hårdhetsvärde.
Kan en bärrulle ha en hård yta och ändå gå sönder under drift?
Ja. En hårds yta ensam kan inte garantera tillförlitlig prestanda. Otillräcklig kärnsegihet, ett olämpligt härdat skikt, materialfel, dålig smörjning, felaktig installation eller överdrivna driftsbelastningar kan fortfarande bidra till tidigt slitage eller fel.
få senaste företagsnyheter
Xiamen Yintai Machinery Co., Ltd


 ipv6-nätverk stöds
 försäljningsstöd 8613696958576
 e-post : binochen@yintparts.com