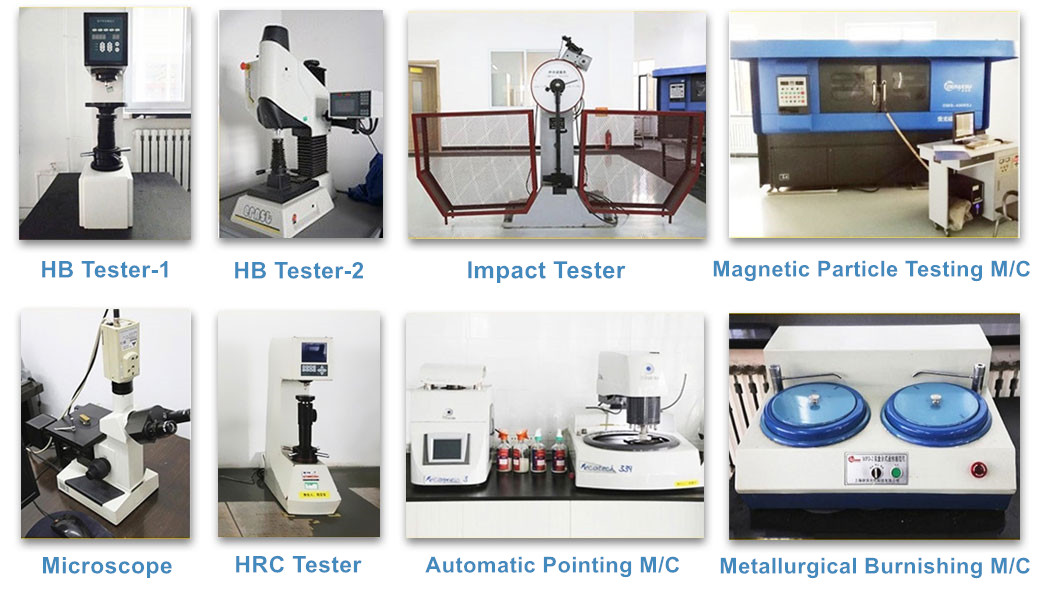
Hur testas hårdheten på grävmaskinens undervagnsdelar? Tillverkare använder vanligtvis hårdhetstestutrustning för att mäta hur motståndskraftigt ett material är mot intryckning. Den lämpligaste testmetoden beror på komponentmaterial, yttemperatur, geometri och krav på värmebehandling.
Hårdhetstestning är en viktig del av kvalitetskontrollen för komponenter i grävmaskinens undervagn, såsom bärrullar, länkar, drivhjul och bandplattor. Dessa delar utsätts för upprepade belastningar, stötar och slipande kontakt. Om hårdheten är olämplig eller inkonsekvent kan komponenterna slitas ut för snabbt, deformeras eller bli mer sårbara för skador.
För köpare som köper in undervagnsdelar till grävmaskiner är den viktiga frågan inte enbart om en komponent beskrivs som härdad. Det handlar om tillverkaren kan visa att hårdheten uppfyller ritningen, den tekniska specifikationen och de avsedda driftskraven.
Hårdhet beskriver ett materials motstånd mot lokaliserad permanent deformation, vanligen mätt genom att pressa en indragare i dess yta under en definierad belastning. Vid tillverkning av undervagnar utvärderas hårdheten ofta efter värmebehandling för att kontrollera om materialet har uppnått de erforderliga egenskaperna.
Hårdhet är dock inte samma sak som sega egenskaper, draghållfasthet eller livslängd. En komponent kan ha en hård yta men ändå gå sönder om dess kärna är för spröd, dess värmebehandling är ojämn eller dess geometri innehåller defekter.
Olika undervagnsdelar har också olika prestandakrav:
Av denna anledning bör ett enda hårdhetsvärde inte tillämpas på varje komponent i grävmaskinens undervagn. Målet måste komma från den relevanta delspecifikationen och kraven på värmebehandling.
Yintparts tillverkar en rad underrullar för grävmaskiner och schaktmaskiner, där värmebehandling och bearbetning används i produktionsprocessen. Vid utvärdering av rullar bör köpare fråga hur hårdheten kontrolleras på slitområdet och hur resultatet verifieras mot den tillämpliga specifikationen.
Tre vanliga hårdhetstestmetoder är Rockwell, Brinell och Vickers. De använder olika indragare, belastningar och mätprinciper, så deras resultat bör inte behandlas som utbytbara utan en lämplig omvandlingsmetod.
| Testmetod | Hur det fungerar | Typisk användning |
|---|---|---|
| Rockwell | Mäter djupet på intryckningen under en angiven testprocedur. | Snabb hårdhetskontroll på lämpliga metallytor och värmebehandlade delar. |
| Brinell | Använder diametern på en intryckning gjord av en kulindragare. | Vissa större metallkomponenter och material där en bredare intryckning är lämplig. |
| Vickers | Använder en diamantpyramidindragare och mäter intryckningens diagonaler. | Små testytor, tunna härdade lager och hårdhetsprofiler över ett tvärsnitt. |
Rätt metod beror på komponentens mått, ytfinish, material och djupet på den härdade zonen. Ett stort drivhjul kan till exempel lämpa sig för ett Rockwell-test på en förberedd yta, medan en tvärsnittshårdhetsprofil kan kräva Vickers-testning för att undersöka förändringar från ytan mot kärnan.
Köpare bör bekräfta testskalan och metoden i stället för att acceptera en rapport som bara anger ett siffra. Ett resultat som rapporteras som HRC bör inte jämföras direkt med ett resultat som rapporteras som HB eller HV som om de vore samma enhet.
Rockwell-hårdhetstestning används i stor utsträckning för lämpliga härdade stålkomponenter eftersom testet är relativt snabbt och resultatet kan avläsas direkt från instrumentet. Testet använder en specificerad indragare och kraftsekvens, och maskinen bestämmer hårdheten från intryckningsdjupet.
En typisk kvalitetskontrollprocess omfattar följande steg:
Provningsytan spelar roll. Ett mätvärde som tas på en grov, välvd, tunn eller otillräckligt stödd yta kan vara opålitligt. Om komponentens geometri inte lämpar sig för en direkt Rockwell-mätning kan tillverkaren behöva en korrekt förberedd provningsyta eller en annan lämplig metod.
Ett enskilt mätvärde kan också missa lokala variationer. Beroende på komponent och inspektionsplan kan flera mätningar krävas på angivna platser för att utvärdera likformigheten.
Många undervagnsdelar förlitar sig på värmebehandling för att skapa en härdad slitarea samtidigt som lämpliga egenskaper behålls djupare in i komponenten. Ythårdheten hjälper till att motstå slitage, medan materialet under ytan måste ge det nödvändiga stödet och motståndet mot stötar eller sprickbildning.
Detta är anledningen till att ythårdheten enbart kanske inte till fullo beskriver en dels värmebehandlingskvalitet. En komponent kan uppfylla ett yt-mål men ändå ha ett olämpligt härdningsdjup eller en inkonsekvent övergång mot kärnan.
För att utvärdera ett härdat skikt kan inspektörer förbereda ett tvärsnitt och mäta hårdheten på ett antal kontrollerade djup. Detta ger en hårdhetsprofil som visar hur värdena förändras från ytan mot det inre.

Yintparts publicerade information för ett specifikt drivhjul för grävmaskiner visar ett exempel på en hårdhetsprofil: ungefär HRC 56 vid ytan, HRC 52 på ett djup av 2 mm, HRC 48 vid 4 mm och HRC 42 vid 6 mm. Dessa siffror beskriver det angivna drivhjulsexemplet och ska inte tolkas som universella krav för alla drivhjul eller andra undervagnsdelar.
Den erforderliga hårdheten och det effektiva härdningsdjupet beror på komponentens design, material, värmebehandlingsprocess och gällande tekniska specifikation. Köpare bör begära relevanta acceptanskriterier för den exakta del som köps.
För komponenter som överför drivkraft genom upprepad tandkontakt är produktinformationen för excavator drive sprocket en användbar referens när man diskuterar ythårdhet och slitagemotstånd med en leverantör.
Att testa ett prov kan visa om det provet uppfyller det angivna kravet, men det kan inte automatiskt bevisa att varje del i en produktionsserie har samma hårdhet. Konsekvent kvalitetskontroll kräver en definierad inspektionsplan.
Beroende på komponent och kvalitetskrav kan planerna ange:
Provtagningsfrekvensen bör baseras på den överenskomna kvalitetsplanen, produktionsprocessen och gällande standard. Det finns ingen enskild provtagningsprocent som automatiskt är korrekt för varje undervagnsdel eller varje leverantör.
När en mätning misslyckas bör en ansvarsfull kvalitetsprocess undersöka orsaken i stället för att enbart upprepa testerna tills ett godkänt värde dyker upp. Möjliga kontroller inkluderar instrumentverifiering, förberedelse av provningsyta, värmebehandlingsjournaler, materialidentifiering och mätningar på ytterligare angivna platser.
För excavator track links and track chain assemblies, bör köpare klargöra tillämpliga värmebehandlingskrav och den inspektionsdokumentation som finns tillgänglig för den levererade produkten. Hårdhetsresultat bör tolkas tillsammans med andra relevanta kvalitetskontroller snarare än att användas som den enda indikatorn på prestanda.
Oväntade hårdhetsvärden betyder inte alltid att hela partiet har ett materialproblem. Testmetoden, utrustningens skick, komponentens geometri och förberedelsen av provningsytan kan alla påverka resultatet.
Vanliga problem inkluderar:
Om mätvärdena varierar kraftigt bör inspektören kontrollera testinställningen och upprepa mätningarna i enlighet med gällande procedur. Om variationen kvarstår kan ytterligare undersökning krävas, inklusive hårdhetsprovning i tvärsnitt eller granskning av värmebehandlingsjournaler.
Hårdhetsprovning bör behandlas som en del av en komplett kvalitetskontrollprocess. Dimensionskontroll, visuell granskning, materialverifiering och andra tester kan också krävas beroende på komponentens design och kundens specifikation.
Vid inköp av undervagnsdelar till grävmaskiner bör köpare begära inspektionsprotokoll som tydligt kopplar samman testresultaten med de levererade komponenterna och de överenskomna tekniska kraven.
En användbar hårdhetsrapport bör identifiera:
För kritiska slitagemponenter kan köpare också behöva bevis på härdat skiktdjup, dimensionskontroll eller andra tester som krävs enligt ritningen eller inköpsspecifikationen. En hårdhetsrapport bör inte antas ersätta alla andra inspektionsprotokoll.
Yintparts tillverkar undervagnskomponenter för grävmaskiner och schaktmaskiner, inklusive rullar, bandlänkar, kedjehjul och bandplattor. Vid offertförfrågan kan köparen ange maskinmodell, artikelnummer, ritning, materialkrav och inspektionskriterier så att leverantören kan klargöra tillämpliga kvalitetskontroller.
Hur testas hårdheten på grävmaskinens undervagnsdelar?
Hårdhet testas vanligtvis med utrustning för Rockwell, Brinell eller Vickers. Lämplig metod beror på material, komponentgeometri, yttorrhet samt om inspektionen behöver mäta ythårdhet eller en hårdhetsprofil genom ett härdat skikt.
Vilket hårdhetstest används vanligtvis för grävmaskinens kedjehjul?
Rockwell-provning kan användas för lämpliga kedjerytor, medan en hårdhetsprofil i tvärsnitt kan kräva Vickers-provning eller annan lämplig metod. Metoden och acceptanskriterierna bör följa komponentspecifikationen och tillämplig teststandard.
Vad är skillnaden mellan ythårdhet och kärnhårdhet?
Ythårdhet mäter motstånd mot indragning nära komponentens yta. Kärnhårdhet syftar på hårdheten djupare in i materialet. Vissa undervagnsdelar kräver en härdad slitzon med en lämplig stödjande kärna, så både hårdhetsnivå och härdat djup kan vara av betydelse.
Betyder högre hårdhet alltid bättre slitstyrka?
Nej. Hårdhet kan bidra till slitstyrka, men prestanda beror också på materialets sammansättning, mikrostruktur, sega egenskaper, härdat djup, komponentdesign, smörjning och driftsförhållanden. Överdriven eller olämplig hårdhet kan äventyra andra erforderliga egenskaper.
Hur många hårdhetstestpunkter bör en tillverkare kontrollera?
Antalet och placeringen av testpunkterna beror på komponentspecifikationen, produktionsrisken och den överenskomna inspektionsplanen. Köpare bör bekräfta provtagningsmetoden och acceptanskriterierna snarare än att anta att en testpunkt eller en fast provtagningsprocent passar alla delar.
Vad bör en köpare kontrollera i en hårdhetstestrapport?
Kontrollera att rapporten identifierar komponenten och produktionspartiet, testmetod och skala, acceptansintervall, faktiska mätvärden, testplatser och inspektionsdatum. För komponenter med härdade skikt, bekräfta om den erforderliga djupprofilen eller andra stödjande inspektioner också är dokumenterade.
Kan enbart hårdhetsprovning bekräfta kvaliteten på grävmaskinens undervagnsdelar?
Nej. Hårdhetsprovning är en del av kvalitetskontrollen. Beroende på komponent kan köpare också behöva materialverifiering, dimensionskontroll, visuell granskning, värmebehandlingsjournaler och andra tester som anges i inköpskraven.
få senaste företagsnyheter
Xiamen Yintai Machinery Co., Ltd


 ipv6-nätverk stöds
 försäljningsstöd 8613696958576
 e-post : binochen@yintparts.com